鋳造成形の異常検知
- 業種
- 自動車メーカー
- 使用製品
-
- ボルト型圧電式荷重センサー「PiezoBolt」
- DeveloperSenses
課題
アルミダイカストの生産で、鋳巣がたまに発生する
-
01
同じ条件で生産しているが鋳造機の違いによって鋳巣が発生する。
-
02
何が原因で鋳巣が発生しているのか真因が掴めていない。
解決策
押出ピンにかかる圧力を検知できるよう、ボルト型圧電式荷重センサー「PiezoBolt」を設置し、計測を実施しました。
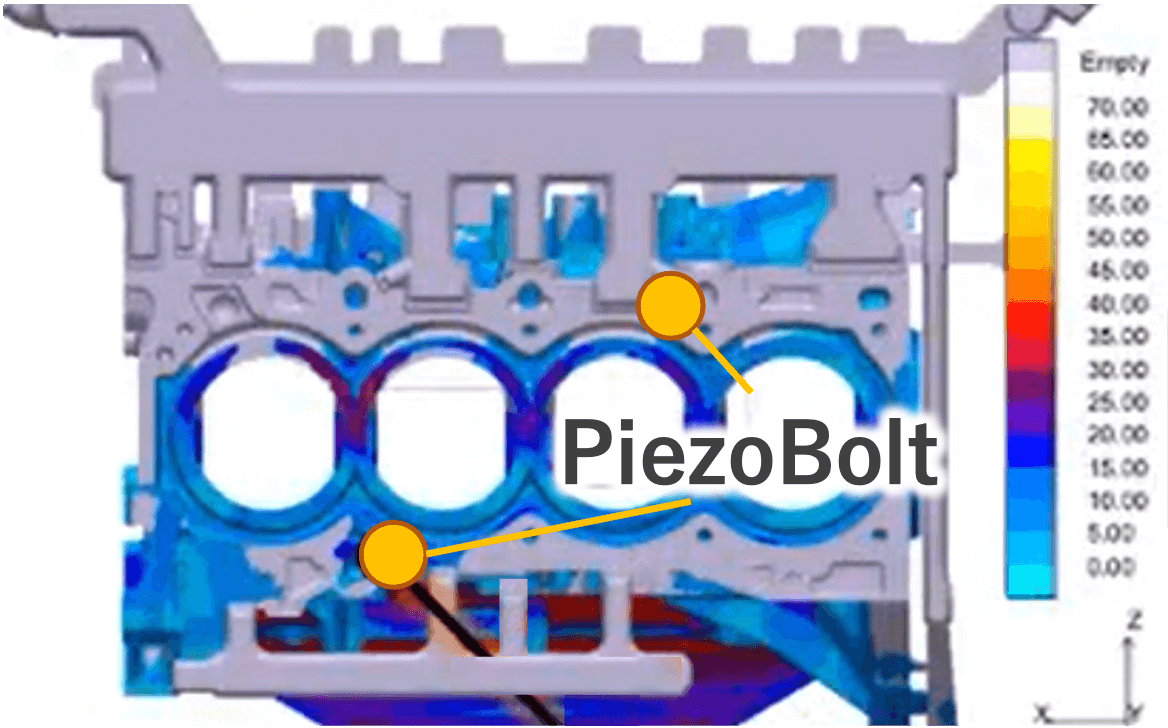
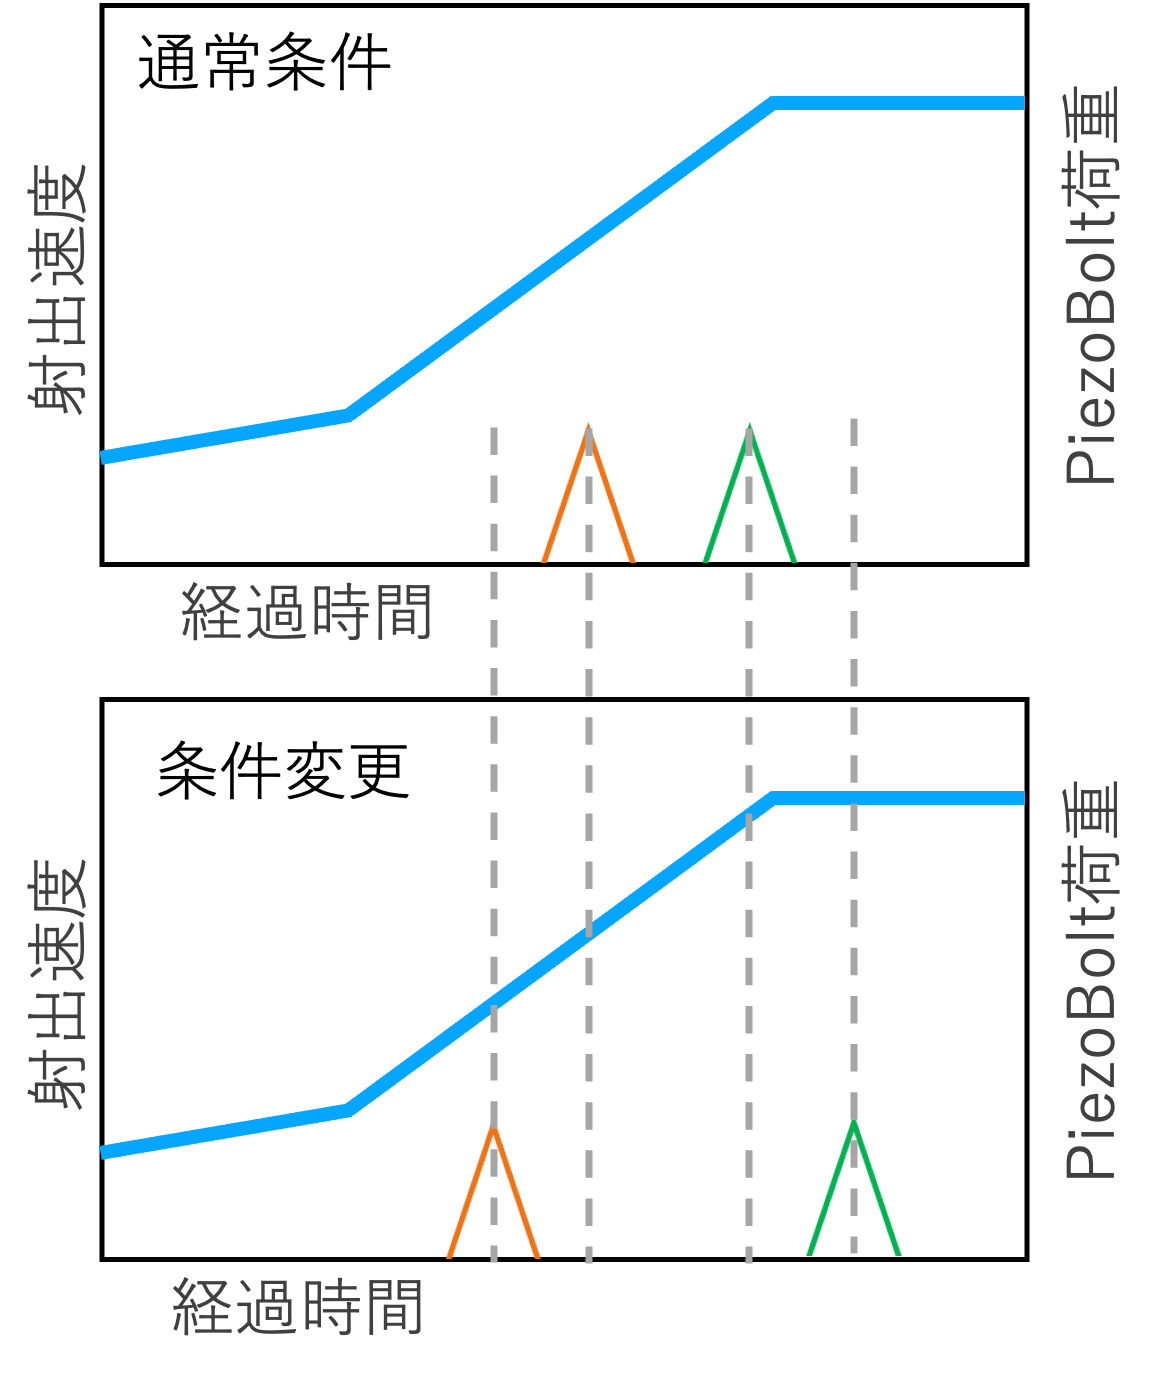
その結果、溶湯温度や金型温度の違いによって圧力が立ち上がるタイミングにズレが発生することが判明。またそのタイミングのズレから、溶湯の流れ方が変わり、内部のガスが抜けきれていないという鋳巣の原因を特定することができました。
結果
鋳造条件を最適化し、不良率を低減
-
01
鋳巣の発生メカニズムを解明できた。
-
02
鋳造条件を最適化し、不良率を低減させることができた。
お客様の声
複数台、鋳造機を保有しているが、簡単に横展開できることがよかった。将来的には、他設備にも展開し、品質のみならず生産性向上の仕組みづくりを行う予定。